Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MORE
 Bahay / Balita / Balita sa Industriya / Centrifugal Casting Furnace Tube: Proseso, Mga Benepisyo at Gabay sa Pagkuha
2026-09-04
Nabigo lang ang iyong reformer furnace tube pagkatapos lamang ng 38 buwan sa serbisyo. Ang kapalit na quote ay nagsasabing walong linggo, ngunit ang iyong turnaround window ay magsasara pagkalipas ng anim. Ang isang pumutok na tubo ay hindi isang tubo lamang—ito ay nawawalan ng produksyon, nababagabag sa proseso, at isang pag-aagawan sa pagkukunan ng mga reserba.
Ang centrifugal casting furnace tubes ay ang backbone ng mataas na temperatura na reporma at pag-crack na serbisyo. Naghahatid sila ng isang siksik, pinong-butil na microstructure na lumalaban sa creep at carburization. Ngunit tinutukoy ng haluang metal, kapal ng pader, at sistema ng kalidad ng supplier kung ang iyong pinapaandar na heater ay maaasahan sa buong operating cycle o nagiging dahilan kung bakit maagang bumaba ang iyong planta.
Ang centrifugal casting ay ang gustong ruta ng pagmamanupaktura para sa reformer at cracking furnace tubes dahil gumagawa ito ng pare-pareho, halos walang laman na pader na hindi maaaring tumugma sa matipid na mga ruta ng wrought at static-cast. Ang tunaw na haluang metal ay ibinubuhos sa isang cylindrical na amag na umiikot sa mataas na bilis. Pinipigilan ng puwersa ng sentripugal ang metal laban sa dingding ng amag, at ang solidification ay nagpapatuloy sa direksyon mula sa panlabas na ibabaw patungo sa bore. Ang mas magaan na impurities at slag ay nakolekta sa inner bore, na pagkatapos ay itinatanggal sa makina.
Ang resulta ay isang tube wall na may fine, columnar grain structure, na walang shrinkage porosity at walang centerline defects. Ang istrakturang ito ay direktang nagsasalin sa mas mahabang buhay ng paggapang at mas mahusay na pagtutol sa carburization. Para sa karamihan ng mga serbisyo ng reformer at cracking, ang mga centrifugally cast tube ay ang karaniwang detalye.
| Katangian | Centrifugal Casting | Static Casting | Puno ng walang tahi |
|---|---|---|---|
| Kalinisan ng pader | Mataas, halos walang bisa | Katamtaman, panganib sa porosity | Mataas |
| Istraktura ng butil | Fine columnar, directional | Magaspang, random | Na-deform, na-rekristal |
| Lugar ng karumihan | Inner bore, machined off | Random na pamamahagi | Sa loob ng materyal |
| Karaniwang pagpaparaya | ±0.5 mm (machined) | ±5.0 mm | ±1.0 mm |
| Gastos para sa tubo | Katamtaman | Mababa | Mataas |
Karaniwang pagpapaubaya sa kapal ng pader pagkatapos ng machining (mm). Ang mas mababang mga halaga ay nagpapahiwatig ng mas mahigpit na dimensional na kontrol.
Ang pagpili ng haluang metal ay dapat sundin ang pinakamataas na inaasahang temperatura ng metal at ang nangingibabaw na mekanismo ng pagkabigo, hindi lamang ang presyo ng materyal. Sa repormang serbisyo, ang kilabot ang pangunahing alalahanin. Sa ethylene cracking, nangingibabaw ang carburization. Ang direct-reduced-iron (DRI) reformer tubes ay humaharap sa parehong mataas na temperatura at isang pagbabawas ng kapaligiran.
Ang mga karaniwang materyales ay HK40 (25Cr-20Ni), HP45 (25Cr-35Ni), at mga high-nickel na 35Cr-45Ni microalloyed na grado. Habang lumilipat ka mula sa HK40 hanggang 35Cr-45Ni, tataas ang gastos, ngunit gayundin ang pinapahintulutang stress sa disenyo at ang paglaban sa pagtagos ng carbon. Sa 1,000°C, ang isang 35Cr-45Ni alloy ay maaaring magdala ng humigit-kumulang 35 porsiyentong mas mataas na stress kaysa sa HP45 at halos dalawang beses ang stress ng HK40.
Lakas ng rupture ng creep (MPa) kumpara sa temperatura ng metal (°C). Tinatayang mga halaga batay sa karaniwang data ng cast alloy.
| Alloy | Cr (%) | Ni (%) | Karaniwang max metal temp | Susing ari-arian |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Pang-ekonomiya, katamtamang lakas ng gumapang |
| HP45 | 25 | 35 | 1,040°C | Magandang creep strength, carburization resistance |
| 35Cr-45Ni | 30-35 | 45-50 | 1,080°C | Mataas creep strength, superior carburization resistance |
 Reformer Tube para sa High-Temperature Hydrogen at Catalytic na Proseso Ang reformer tube na ito ay inengineered para sa hydrogen conversion at catalytic reactions sa mga industrial furnace. Nag-aalok ito ng napakahusay na thermal resistance, proteksyon sa oksihenasyon, at precision na pagmamanupaktura upang matiyak ang integridad ng istruktura at pangmatagalang katatagan. Tingnan ang Produkto →
Bagama't pareho ay centrifugally cast tubes, ang mga cracking tubes at reformer tubes ay inengineered para sa iba't ibang failure mode. Ang mga cracking tube, na tinatawag ding radiant coils, ay gumagana sa isang ethylene cracking furnace kung saan ang temperatura sa labas ng dingding ay maaaring lumampas sa 1,080°C. Ang nangingibabaw na mekanismo ng pagkasira ay carburization: ang coke ay bumubuo sa loob ng tubo, ang carbon ay nagkakalat sa haluang metal, at ang tubo ay nawawalan ng ductility. Para sa serbisyong ito, ang mga marka ng HP microalloyed o 35Cr-45Ni ay pamantayan.
Ang mga tubo ng reformer ay nagdadala ng ibang trabaho. Gumagana ang mga ito sa steam methane reforming sa temperatura ng pader na humigit-kumulang 850-1,000°C. Ang pangunahing alalahanin ay kilabot: ang tubo ay dapat suportahan ang sarili nito at makatiis sa panloob na presyon sa loob ng buhay ng disenyo na 100,000 oras o higit pa. Ang HP45 ay isang karaniwang pagpipilian, na may 35Cr-45Ni na ginagamit kung saan kailangan ang mas mataas na pagiging maaasahan.
Ang mga DRI reformer tube ay sumusunod sa isang katulad na lohika ngunit may mga karagdagang hamon mula sa pagbabawas ng atmospera at mas mataas na temperatura ng pagpapatakbo sa mga direktang pinababang-bakal na halaman. Nangangailangan sila ng mga haluang metal na maaaring mapanatili ang parehong lakas ng creep at paglaban sa carbon pickup sa isang kapaligirang mayaman sa hydrogen.
 Cracking Tube para sa Ethylene at Propylene Pyrolysis Furnaces Idinisenyo para sa ethylene at propylene cracking, ang radiant coil na ito ay lumalaban sa matinding temperatura at lumalaban sa carburization. Tinitiyak ng optimized geometry nito ang pare-parehong heat transfer at coking resistance, mahalaga para sa pagpapahaba ng buhay ng serbisyo sa mga pyrolysis unit. Tingnan ang Produkto →
Para sa mga direct-reduced-iron reformer, ang disenyo ng tubo na partikular sa DRI ay kadalasang kailangan upang labanan ang pag-atake ng hydrogen at mapanatili ang buhay ng pagkaputol sa ilalim ng paikot na operasyon.
 DRI Reformer Tube para sa Direct Reduced Iron Furnace Espesyalista para sa mga halaman ng DRI, ang tubo na ito ay lumalaban sa pag-atake ng hydrogen at carbon pickup sa pagbabawas ng mga atmospheres. Ang komposisyon ng haluang metal nito at lakas ng makina ay nagbibigay ng pagiging maaasahan sa ilalim ng cyclic na mataas na temperatura na operasyon, na sumusuporta sa mahusay na produksyon ng bakal. Tingnan ang Produkto →
Ang detalye ng iyong pagbili ay ang nag-iisang pinaka-epektibong tool para maiwasan ang napaaga na pagkabigo ng tubo. Pinipigilan ng isang mahusay na pagkakasulat na detalye ang isang murang bid na may mahinang kalidad ng materyal na maging isang mamahaling kaganapan sa downtime.
Sa pinakamababa, dapat tawagin ng detalye ang pamantayan ng paghahagis, komposisyon ng kemikal, mga pagpapaubaya sa dimensyon, mga kinakailangan sa inspeksyon, at dokumentasyon. Ang pagtukoy sa ASTM A297 o ASTM A608 ay nagbibigay sa pandayan ng isang malinaw na batayan para sa mga limitasyon ng komposisyon at mga mekanikal na katangian. Ang kapal ng pader pagkatapos ng machining ay karaniwang 10-18 mm para sa reformer tubes, na may tolerance na ±0.8 mm o mas mahusay sa panghuling machined surface. Ang butas ay dapat na sapat na makinis upang payagan ang ultrasonic inspeksyon at pare-pareho ang init flux.
Ang pinsala sa kilabot ay nananatiling pinakamalaking sanhi ng mga pagkabigo ng reformer tube. Nangibabaw ang carburization sa cracking service. Ang overheating mula sa flame impingement o mahinang pamamahagi ng daloy ay ang pangatlo sa pinakakaraniwang dahilan. Ito ang eksaktong dahilan kung bakit ang pagpili ng haluang metal, kapal ng pader ng tubo, at pag-aayos ng burner ay lahat ng magkakaugnay na desisyon.
Kapag tinukoy mo ang isang tubo, nangangailangan ng 100 porsiyentong pagsusuri ng ultrasonic sa dingding ng tubo. Ang dye penetrant inspection sa machined weld ends ay nakakakuha ng mga bitak sa ibabaw na maaaring makaligtaan ng ultrasonic testing. Humingi ng mga sertipiko ng kakayahang masubaybayan ng materyal na nagpapakita ng numero ng init, pagsusuri ng kemikal, mga talaan ng paggamot sa init, at mga resulta ng mekanikal na pagsubok. Para sa mga application na may mataas na sulfur o steam exposure, humiling ng carburization resistance report o isang creep-rupture data sheet mula sa foundry.
Ang diin sa presyo ay kadalasang nagtutulak sa mga mamimili patungo sa hindi kwalipikadong mga supplier. Sa pagbili ng furnace tube, ang kabaligtaran na lohika ay nalalapat: ang pinakamababang presyo na tubo ay madalas na nagiging pinakamahal kapag isinaalang-alang mo ang pagpapalit, nawalang produksyon, at ang halaga ng hindi planadong pagsara.
Maghanap ng mga tagagawa na lumalabas sa mga kwalipikadong listahan ng vendor ng mga pangunahing operator ng enerhiya. Ang kwalipikasyong iyon ay hindi isang detalye sa marketing. Nangangahulugan ito na ang supplier ay nakapasa sa mga pag-audit na sumasaklaw sa mga proseso ng pandayan, paggamot sa init, kakayahan ng NDT, at katumpakan ng machining. Ipinapahiwatig din nito ang isang track record ng paghahatid ng mga tubo sa mahigpit na mga detalye.
Mahalaga ang mga pag-audit ng pabrika. Suriin kung ang pandayan ay may modernong electric melting na kakayahan, automated na pagbuhos, isang maaasahang heat treatment furnace na may naitalang data ng cycle, at isang well-equipped na laboratoryo para sa kemikal at mekanikal na pagsubok. Ang kapasidad sa pagma-machine na may CNC lathes at isang dokumentadong dimensional inspection protocol ay pangalawang salik. Para sa malalaking tube module at kumpletong fired heaters, dapat ding suriin ang kakayahan ng supplier na mag-assemble at magpadala ng malalaking kagamitan.
Isaalang-alang ang mga panganib ng isang hindi kwalipikadong supplier: hindi pare-pareho ang komposisyon ng kemikal mula sa init hanggang init, labis na pagkakaiba-iba ng kapal ng pader, at micro-shrinkage sa dingding ng tubo. Ito ang dahilan kung bakit ang mga panuntunan sa pagkuha para sa mga furnace tube ay dapat na nakahanay sa mas malawak na fired heater project. Ang isang supplier na may karanasan sa EPC ay kadalasang maaaring mag-coordinate ng tube manufacture, convection module assembly, at on-site construction nang mas epektibo kaysa sa hiwalay na mga vendor. Basahin ang aming artikulo sa pag-iingat sa radiation tube upang maunawaan ang mga karaniwang pitfall sa pag-install at pagpapatakbo na hindi napapansin ng mga may-ari.
Sa totoong centrifugal casting, ang metal ay ibinubuhos sa isang umiikot na amag at ang puwersa ng sentripugal ay bumubuo sa dingding ng tubo. Ang amag ay umiikot nang napakabilis at ang tubo ay guwang na walang core. Gumagamit ang semi-centrifugal casting ng core upang hubugin ang panloob na geometry at mas mababang bilis ng pag-ikot; ito ay ginagamit para sa mga bahagi tulad ng mga gulong o valve body. Ang mga tubo ng hurno ay umaasa sa totoong sentripugal na ruta.
Para sa ethylene cracking at steam reforming service, ang tipikal na kapal ng pader pagkatapos ng machining ay 8-15 mm para sa cracking coils at 10-18 mm para sa reformer tubes, ngunit ang eksaktong kapal ay kinakalkula mula sa internal pressure, ang alloy na pinapayagang stress sa pinakamataas na temperatura ng metal, at isang corrosion/carburization allowance. Huwag kailanman tumukoy ng kapal ng pader nang hindi sinusuri ang code ng disenyo at ang panghabambuhay na target.
Ang ultrasonic na pagsubok ng tube wall ay karaniwan, na sinamahan ng dye penetrant sa machined weld prep ends. Ang ilang mga detalye ay nangangailangan din ng radiographic na pagsubok para sa mga weld joint at dimensional na inspeksyon ng bore, ang panlabas na diameter, at ang pag-ikot ng dingding.
Ang centrifugal casting furnace tubes ay isang kritikal na pamumuhunan. Ang proseso ay nagbibigay sa iyo ng siksik, pinong istraktura na kailangan para sa pangmatagalang creep at carburization resistance, ngunit kung ang haluang metal, kapal ng pader, inspeksyon, at supplier ay pipiliin na may parehong higpit tulad ng mismong fired heater.
Magsimula sa pinakamataas na temperatura ng metal, piliin ang haluang metal na tumutugma sa nangingibabaw na mode ng pagkabigo, at tukuyin ang 100 porsiyentong ultrasonic inspeksyon at buong materyal na traceability. Kung hindi maipakita sa iyo ng isang supplier ang antas ng kontrol sa kalidad, lumayo. Ang mas murang tubo na nabigo sa loob ng tatlong taon ay hindi kailanman magiging mas mura sa pagtatapos ng proyekto.
Kailangan ng tulong sa pagbalangkas ng isang detalye para sa reformer o cracking tubes? Makipag-ugnayan sa aming engineering team para sa pagpili ng materyal at gabay sa pagkuha.
Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MOREAng isang radiant coil na nabigo sa ika-18 buwan sa halip na sa ika-limang taon ay higit pa sa nakakaabala sa output ng ethylene. Pinipilit nito ang hindi planadong shutdown, crane lift, at muli...
READ MOREAng seksyon ng convection ng isang fired heater ay kung saan napanalunan o nawala ang thermal efficiency. Ang flue gas ay umaalis sa radiant section sa 400–650 °C, na nagdadala ng hanggang 3...
READ MOREPagkatapos ng tatlong taon sa isang naantalang coking unit, ang temperatura ng flue gas outlet ng fired heater ay naanod mula 180 °C hanggang 246 °C. Ang mga burner ay nakatutok at ang mga nagli...
READ MORE
Ang Furnace Accessories Series ay nagbibigay ng mahahalagang bahagi na nagsisiguro sa ligtas, mahusay, at maaasahang operasyon ng mga pang-industriyang furnace. Mula sa mga burner at thermocouples ...
See Details
Ang aming Hydrotreating Feed Furnace ay inengineered upang magbigay ng tumpak at matatag na pag-init para sa mga feedstock na pumapasok sa mga hydrogenation reactor. Sa pamamagitan ng pagtiyak ng p...
See Details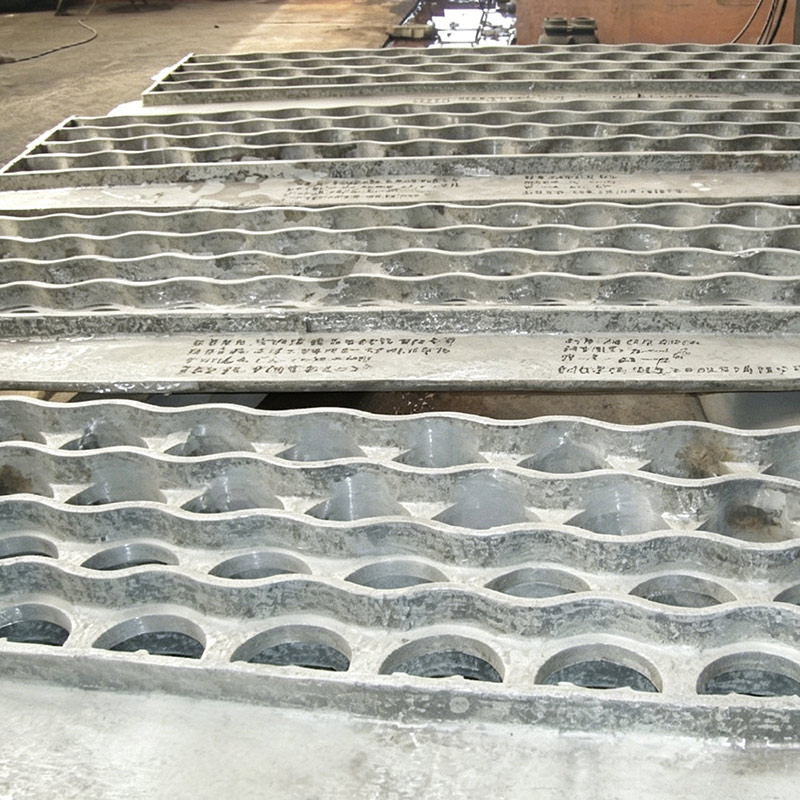
Ang mga cast tube sheet ay may magandang heat resistance at structural integrity, at karaniwang ginagamit sa mga industriya tulad ng petrochemicals, fertilizers, at power plant. Inirerekomenda na g...
See Details
Ang aming Sulfur Incinerator Furnace ay partikular na idinisenyo para sa ligtas at mahusay na pagsunog ng mga byproduct na naglalaman ng sulfur sa mga refinery at kemikal na halaman. Naghahatid ito...
See Details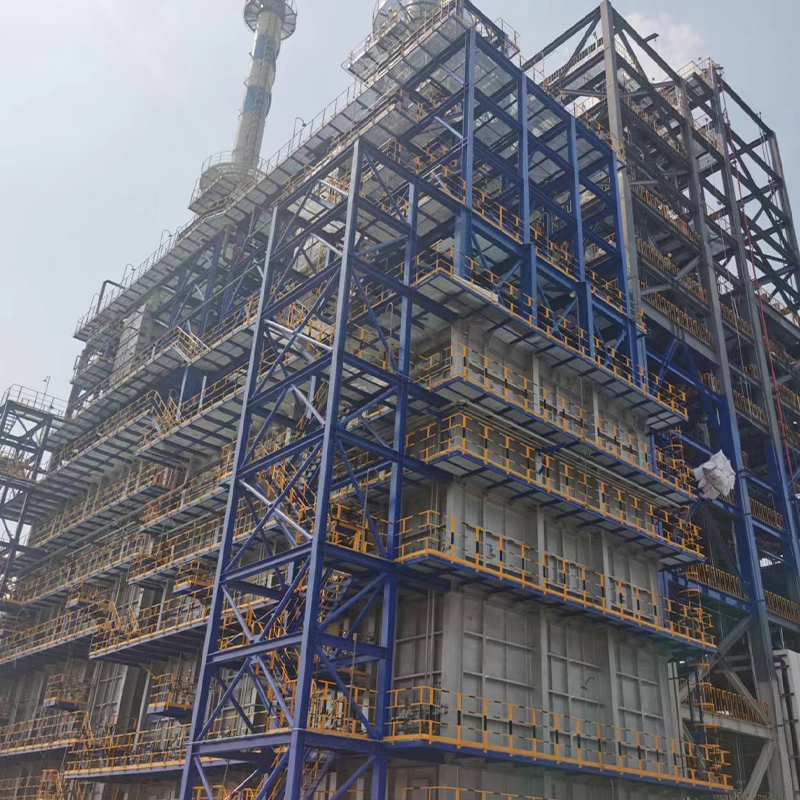
Ang Propane Dehydrogenation Furnace (PDH Furnace) ay partikular na ininhinyero upang magbigay ng matatag, mataas na temperatura na init para sa mga proseso ng propane dehydrogenation sa mga plantan...
See Details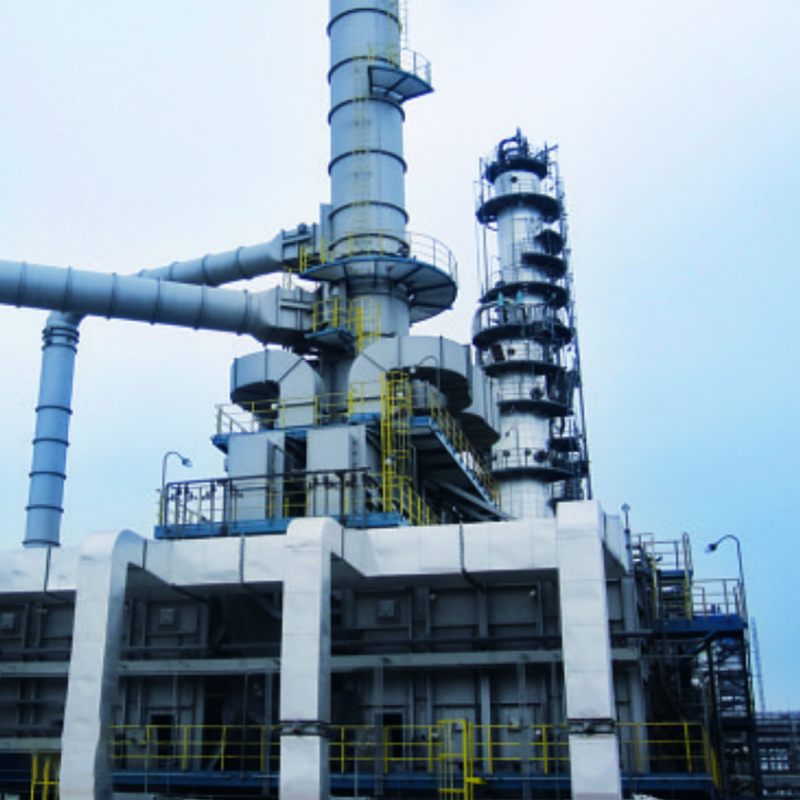
Ang aming Heater para sa Visbreaking Unit ay idinisenyo para sa mahusay na pag-init ng mabibigat na hydrocarbon feedstock sa mga proseso ng pagbabawas ng lagkit at pag-crack. Sa pamamagitan ng pagb...
See DetailsTelepono
+86 189 5262 7611
+86-(0)523 8498 2299
Address
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
Media