Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MORE
 Bahay / Balita / Balita sa Industriya / DRI Reformer Tubes: Mga Materyales, Disenyo, Failure Mode at Gabay sa Pagkuha
2026-10-02
Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at recycled top gas ay tumutugon sa humigit-kumulang 850–950°C upang makagawa ng hydrogen at carbon monoxide na nagpapababa ng iron ore. Kapag ang mga tubo na iyon ay gumagapang, nag-carburize, o pumutok, ang DRI module ay nawawala ang nagpapababang gas nito at huminto ang produksyon. Ang praktikal na takeaway: tukuyin ang mga DRI reformer tube sa pamamagitan ng kondisyon ng pagpapatakbo muna, pagkatapos ay sa pamamagitan ng haluang metal, kalidad ng casting, plano ng inspeksyon, at diskarte sa mga ekstrang bahagi—hindi ayon sa presyo kada kilo lamang.
 DRI Reformer Tube Ang DRI Furnace Tube Series ng Tuopu ay espesyal na idinisenyo para sa Direct Reduced Iron (DRI) furnace, na nag-aalok ng mahusay na paglaban sa init, lakas ng makina, at pangmatagalang operasyon... Tingnan ang Produkto →
Sa isang tipikal na proseso ng DRI na nakabatay sa gas, ang reformer ay ang kemikal na puso ng halaman. Pinapalitan nito ang pinaghalong natural na gas at singaw sa synthesis gas, o syngas, na karamihan ay hydrogen at carbon monoxide. Ang syngas na iyon ay ipapakain sa shaft furnace, kung saan tinatanggal nito ang oxygen mula sa mga iron ore pellets. Ang mga tubo ng reformer ay ang mga sisidlan ng reaksyon: naglalaman ang mga ito ng katalista at naglilipat ng init mula sa mga burner ng hurno patungo sa gas ng proseso.
Ang mga DRI reformer ay madalas na gumagana nang may mas mataas na potensyal na carbon at ibang steam-to-carbon ratio kaysa sa isang conventional steam methane reformer. Mahalaga iyon dahil nakikita ng dingding ng tubo ang parehong mataas na temperatura at kapaligiran ng gas na maaaring mag-carburize o mag-oxidize ng haluang metal. Ang isang tubo na mahusay na gumaganap sa isang planta ng hydrogen ay maaaring hindi angkop para sa isang DRI reformer nang walang maingat na pagsusuri ng komposisyon ng gas, heat flux, at pagbibisikleta. Para sa mas malawak na pagtingin sa kung paano umaangkop ang reformer sa DRI flowsheet, tingnan ang pagsusuring ito ng Teknolohiya ng DRI at mga solusyon sa pangunahing kagamitan .
Nagsisimula ang disenyo sa init at balanse ng materyal ng tagapaglisensya ng proseso. Ang diameter ng tubo, kapal ng pader, at haluang metal ay pipiliin upang makaligtas sa isang target na buhay ng creep. Ang isang maliit na pagbabago sa temperatura ay may malaking epekto: sa high-alloy reformer tubes, ang isang 20°C na pagtaas sa tube metal na temperatura ay maaaring mabawasan ang natitirang creep life ng halos kalahati. Ang presyon ay nagdaragdag ng hoop stress, at ang thermal cycling ay nagdaragdag ng pinsala sa pagkapagod na hindi nakukuha ng isang simpleng pagkalkula ng stress.
| Parameter | Karaniwang saklaw | Bakit ito mahalaga |
|---|---|---|
| Temperatura ng reaksyon | 850–950°C | Pangunahing driver ng creep life |
| Presyon sa pagpapatakbo | 10–30 bar | Nagtatakda ng hoop stress at kapal ng pader |
| Gas na kapaligiran | H2, CO, CO2, CH4, H2O | Ang potensyal ng carburizing at oxidizing ay nag-iiba sa kahabaan ng tubo |
| Mga thermal cycle | 5–50 bawat taon | Nagdaragdag ng pinsala sa thermal fatigue |
| Buhay ng disenyo | 80,000–120,000 oras | Tinutukoy ang mga agwat ng inspeksyon at ekstrang diskarte |
Para sa pagkuha, ang pagguhit ng tubo ay karaniwang tumutukoy sa isang minimum na kapal ng pader, isang maximum na ovality, at isang maximum na pinapayagang diametral expansion pagkatapos ng serbisyo. Ang mga numerong iyon ay makabuluhan lamang kung ang bumibili at ang tagagawa ng tubo ay magkasundo sa paraan ng inspeksyon at sa reference point para sa mga dimensional na pagbabasa.
 Reformer Tube Ang Tuopu's Reformer Tube ay idinisenyo para sa mga reaksiyong kemikal na may mataas na temperatura sa mga industriyal na hurno, tinitiyak ang mahusay na paglipat ng init, integridad ng istruktura, at pangmatagalang... Tingnan ang Produkto →
Karamihan sa mga DRI reformer tubes ay centrifugally cast mula sa high-alloy heat-resistant steels. Ang proseso ng casting ay gumagawa ng columnar grain structure na mas malakas sa creep kaysa sa static casting ng parehong chemistry. Ang mga karaniwang pamilya ay 25Cr-35Ni (madalas na tinatawag na HP) at 35Cr-45Ni, na may mga karagdagan ng niobium, tungsten, o micro-alloying na ginagamit upang patatagin ang mga karbida at pahusayin ang lakas ng mataas na temperatura.
Ang pagpipiliang haluang metal ay isang trade-off sa pagitan ng creep strength, carburization resistance, at weldability. Ang mas mataas na nilalaman ng nickel sa pangkalahatan ay nagpapabuti ng resistensya sa carburizing atmospheres ngunit maaaring mabawasan ang thermal conductivity. Ang Niobium at tungsten ay bumubuo ng mga matatag na karbida na nagpapabagal sa pagpapapangit ng kilabot. Ang isang tubo na may tamang chemistry ngunit hindi magandang kalidad ng pag-cast—gas porosity, pag-urong, o hindi magandang carbide network—ay maaaring mabigo nang maaga kahit na ang certificate ay nagpapakita ng tamang grado.
Kapag naghahambing ng mga panipi, hilingin ang aktwal na nasusukat na kimika, ang ulat ng istraktura ng butil, at ang mga resulta ng hindi mapanirang pagsubok sa bawat tubo—hindi lamang isang generic na sertipiko ng gilingan. Ang isang supplier na centrifugally cast at machine tube in-house ay madalas na kontrolin ang mga variable na iyon nang mas pare-pareho. Ang parehong mga kontrol sa pagmamanupaktura na ginagamit para sa mga high-temperature na reformer tube ay nalalapat sa mga geometries na partikular sa DRI, kabilang ang kapal ng pader, concentricity, at mga paghahanda sa pagtatapos.
Ang mga tubo ng DRI reformer ay karaniwang mabagal na bumagsak, pagkatapos ay bigla. Ang mabagal na bahagi ay gumagapang: ang diameter ng tubo ay lumalaki, ang pader ay nagiging manipis, at ang haluang metal ay nawawalan ng lakas. Ang biglaang bahagi ay isang crack o isang umbok na pumipilit sa isang hindi planadong shutdown. Samakatuwid, ang inspeksyon ay isang tool sa pamamahala ng buhay, hindi isang beses na pagsubok sa pagtanggap.
Pinagsasama ng isang praktikal na plano ng inspeksyon ang mga visual na pagsusuri, dimensional na pagbabasa, at hindi bababa sa isang volumetric na paraan tulad ng ultrasonic testing. Ang dalas ay depende sa kalubhaan ng pagpapatakbo, ngunit maraming mga halaman ng DRI ang nagsisiyasat ng mga tubo tuwing 12–24 na buwan at pagkatapos ng anumang makabuluhang ekskursiyon sa temperatura.
Ang pagbili ng mga tubo ng reformer ay hindi tulad ng pagbili ng tubo. Ang tubo ay isang bahagi ng presyon, isang lalagyan ng katalista, at isang ibabaw ng init-transfer sa parehong oras. Ang detalye ng pagbili ay dapat gawin ang supplier na responsable para sa masusukat na mga resulta, hindi lamang chemistry.
Para sa isang proyekto ng DRI, ang pagkakasunud-sunod ng reformer tube ay dapat na iugnay sa disenyo ng reformer, catalyst loading, at outlet manifold. Maaaring bawasan ng isang supplier na may karanasan sa pag-cast, machining, at assembly ang panganib sa interface sa pagitan ng mga item na iyon.
Ang buhay ng disenyo ay karaniwang 80,000–120,000 na oras, ngunit ang aktwal na buhay ay nakasalalay sa temperatura ng metal ng tubo, komposisyon ng gas, at pagbibisikleta. Ang mga tubo na tumatakbo sa itaas ng temperatura ng disenyo o nakakakita ng madalas na pagsasara ay maaaring mangailangan ng kapalit nang mas maaga. Ang mga regular na pagsukat ng diameter ay ang pinakasimpleng paraan upang masubaybayan ang natitirang buhay.
Minsan, ngunit hindi awtomatiko. Ang mga DRI reformer ay maaaring magkaroon ng ibang potensyal na carbon at komposisyon ng gas. Ang haluang metal ay dapat suriin para sa paglaban ng carburization at lakas ng kilabot sa ilalim ng aktwal na mga kondisyon ng DRI. Ang isang tubo na katanggap-tanggap para sa isang planta ng hydrogen ay maaaring hindi pinakamainam para sa isang DRI reformer.
Maraming operator ang nag-iinspeksyon sa mga tubo tuwing 12–24 na buwan. Ang pagitan ay dapat paikliin kung ang halaman ay nakaranas ng sobrang init, mga problema sa katalista, o madalas na thermal cycling. Ang isang baseline na inspeksyon sa commissioning ay kapaki-pakinabang din para sa mga paghahambing sa hinaharap.
Ang DRI reformer tubes ay isang long-lead, high-consequence item. Binabalanse ng tamang detalye ang lakas ng creep, resistensya ng carburization, kalidad ng cast, at access sa inspeksyon. Upang talakayin ang isang partikular na detalye ng DRI reformer tube, humiling ng isang quote at ibahagi ang data ng proseso, pagguhit ng tubo, at kinakailangang iskedyul ng paghahatid.
Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MOREAng isang radiant coil na nabigo sa ika-18 buwan sa halip na sa ika-limang taon ay higit pa sa nakakaabala sa output ng ethylene. Pinipilit nito ang hindi planadong shutdown, crane lift, at muli...
READ MOREAng seksyon ng convection ng isang fired heater ay kung saan napanalunan o nawala ang thermal efficiency. Ang flue gas ay umaalis sa radiant section sa 400–650 °C, na nagdadala ng hanggang 3...
READ MOREPagkatapos ng tatlong taon sa isang naantalang coking unit, ang temperatura ng flue gas outlet ng fired heater ay naanod mula 180 °C hanggang 246 °C. Ang mga burner ay nakatutok at ang mga nagli...
READ MORE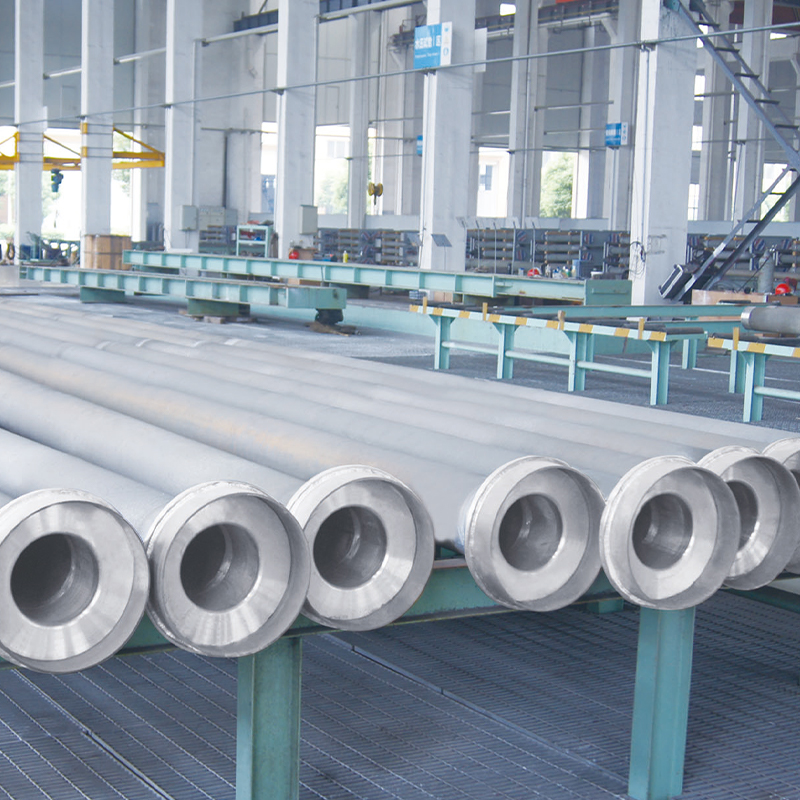
Ang DRI Furnace Tube Series ng Tuopu ay espesyal na idinisenyo para sa Direct Reduced Iron (DRI) furnace, na nag-aalok ng napakahusay na paglaban sa init, lakas ng makina, at pangmatagalang katatag...
See Details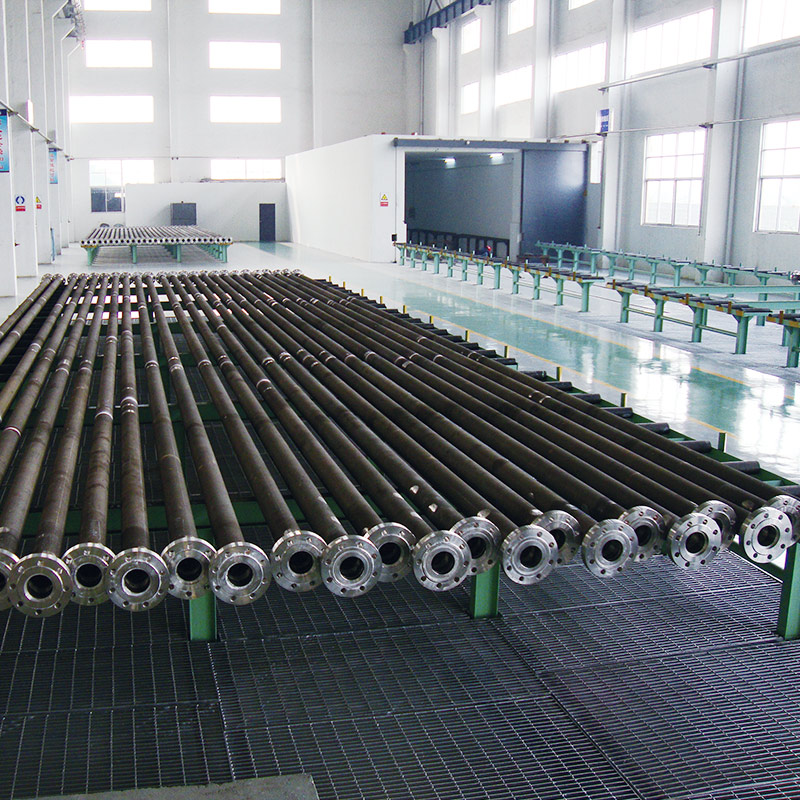
Ang Tuopu's Reformer Tube ay idinisenyo para sa mga reaksiyong kemikal na may mataas na temperatura sa mga industriyal na furnace, na tinitiyak ang mahusay na paglipat ng init, integridad ng i...
See Details
Ang aming Fired heater para sa ADU at VDU ay inengineered para sa maaasahan at mahusay na pag-init ng krudo sa parehong mga proseso ng atmospheric at vacuum distillation. Idinisenyo para sa mataas ...
See Details
Ang aming Heater para sa Visbreaking Unit ay idinisenyo para sa mahusay na pag-init ng mabibigat na hydrocarbon feedstock sa mga proseso ng pagbabawas ng lagkit at pag-crack. Sa pamamagitan ng pagb...
See Details
Ang aming Hydrogen Generation Reformer ay espesyal na idinisenyo upang magbigay ng tumpak at maaasahang pag-init para sa mga proseso ng produksyon ng hydrogen sa mga refinery at petrochemical plant...
See Details
Ang Furnace Accessories Series ay nagbibigay ng mahahalagang bahagi na nagsisiguro sa ligtas, mahusay, at maaasahang operasyon ng mga pang-industriyang furnace. Mula sa mga burner at thermocouples ...
See DetailsTelepono
+86 189 5262 7611
+86-(0)523 8498 2299
Address
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
Media