Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MORE
 Bahay / Balita / Balita sa Industriya / Engineering para sa mga Fired Heater: Disenyo, Tube Metalurgy at EPC Delivery
2026-10-09
Maaaring ipasa ng isang vacuum distillation heater ang balanse ng init nito sa papel at umbok pa rin ang mga tubo nito sa loob ng dalawang taon. Tama ang duty figure. Ang nabigo ay isang desisyon na ginawa sa isa pang disiplina: isang limitasyon ng pagkilos ng bagay na itinaas upang i-save ang lugar sa ibabaw, isang puwang ng burner na pinaliit upang magkasya sa plot, isang suporta sa tubo na inilipat upang pasimplehin ang katha.
Kaya narito ang maikling sagot bago ang detalye. Ang engineering para sa isang fired heater ay isang coupling exercise, hindi isang thermal calculation. Ang tungkulin sa proseso, metalurhiya ng coil, istrukturang mekanikal, kontrol sa pagkasunog at mga limitasyon sa transportasyon ay kailangang magsara, dahil ang pinakamahina sa kanila ang nagtatakda ng pagitan ng pagpapanatili.
Kapag binili ang isang pampainit bilang isang thermal rating na may nakalakip na hardware, ang mga agwat sa pagitan ng mga disiplina ay muling lilitaw sa ibang pagkakataon bilang mga hot spot. Anim na mga stream ng engineering ang kailangang binuo nang magkatulad, bawat isa ay gumagawa ng impormasyon kung saan nakasalalay ang iba.
| Stream | Mga tipikal na maihahatid | Failure mode kung under-engineered |
|---|---|---|
| Proseso at thermal na disenyo | Heat balance, coil layout, flux profile, draft at mga kalkulasyon ng daloy | Coking, hot spot, maikling buhay ng coil |
| Coil metalurhiya at paggawa ng tubo | Pagpili ng haluang metal, centrifugal casting, weld procedures, dimensional tolerances | Gumapang na rupture, carburization, pagnipis ng dingding |
| Mechanical, structural at refractory | Casing, suporta, expansion joint, stack at duct steelwork, wind at seismic na disenyo | Pag-crack, pagtagas, pagkasira ng vibration |
| Pagkasunog at mga kontrol | Pagpili at espasyo ng burner, ratio ng hangin/gasolina, draft at kontrol ng temperatura, mga interlock | Flame impingement, afterburn, hindi matatag na operasyon |
| Paggawa, inspeksyon at QA | Welding, post-weld heat treatment, NDT, hydrostatic testing, dimensional na kontrol | Rework ng site, naantalang start-up |
| Transportasyon at pagtayo | Modularisasyon, lifting point, roll-on/roll-off na pagpapadala, pagkakasunud-sunod ng pagpupulong ng site | Mga sirang module, idle crane, schedule slip |
Ang pagkakasunud-sunod ay kasinghalaga ng nilalaman: ang coil layout ay nagpapakain ng mekanikal na disenyo, at ang mekanikal na disenyo ay nagpapakain ng mga limitasyon sa transportasyon. Sa mga proyektong nahahati sa ilang kontratista, ang espasyo sa pagitan ng mga batis na ito ay kung saan nabubuhay ang mga problema.
Sukat ng tungkulin ang pampainit; ang flux ang nagpapasya kung gaano ito katagal. Ang average na radiant flux ay ang figure sa datasheet, ngunit ang tube na nabigo ay unang nakaupo sa peak flux zone, kadalasan sa tabi ng mga burner o sa mga shield tube kung saan nagsisimula ang radiant section.
Ang mabuting kasanayan ay nagpapanatili ng peak-to-average na ratio sa pagitan ng humigit-kumulang 1.3 at 2.0 depende sa serbisyo, at pinananatili ang pinakamataas na pinakamataas sa ibaba ng kisame na mas mababa para sa vacuum, coking at residue na mga serbisyo kaysa para sa malinis at mataas na bilis na mga stream. Ang coking rate at creep damage ay parehong tumaas nang husto sa tube-metal na temperatura, kaya ang isang maliit na lokal na labis ay tahimik na kumakain ng mga taon ng haba ng pagtakbo.
Ang mass velocity ay ang pingga na nagpapababa ng temperatura ng pader nang hindi binabago ang tungkulin. Ang dalawang coil na may magkaparehong lugar sa ibabaw ay maaaring tumakbo sa magkaibang temperatura ng pader kung ang kanilang mga panloob na bilis ay magkaiba, at ang mas mabagal ay karaniwang mukhang mas mura sa quotation.
Ang aming tala sa pinaputok ang pagpili ng pampainit at mga aplikasyon sa engineering sa industriya ng petrochemical sumasaklaw sa lohika ng pagpili na iyon nang mas malalim.
Ang pagpili ng haluang metal ay naka-frame bilang isang tanong sa temperatura. Isa rin itong tanong sa carburization, corrosion at weldability.
Ang centrifugal casting ay nagbibigay sa reformer, cracking at radiant coil tubes ng columnar grain structure na may mas mahusay na creep resistance kaysa static casting, kaya naman nangingibabaw ito sa serbisyong may mataas na temperatura. Ang mga karaniwang seleksyon ay tumatakbo mula sa carbon steel at 1.25Cr–2.25Cr sa katamtamang temperatura, hanggang 9Cr–1Mo para sa hydroprocessing at steam reforming, hanggang sa austenitic grades gaya ng 347H at HP-modified alloys kung saan ang temperatura ng metal ay lumampas sa humigit-kumulang 900 °C.
Ang mga detalyeng magpapasya kung mananatili ang metalurhiya ay hindi gaanong nakikita: welding procedure at post-weld heat treatment para sa 9Cr material, tolerance sa kapal at ovality ng pader, at kalinisan ng bore. Ang ilang porsyento ng pagkakaiba-iba ng kapal ng pader ay nagbabago sa parehong stress at paglipat ng init, at sa mga tubo na puno ng katalista ay binabago nito ang pagbaba ng presyon ng buong reaktor.
 Custom na Cracking Tube para sa Radiant Coil Furnace Pagpapalit ng radiant coil tube para sa mga high-temperatura na cracking furnace; ang kapal ng pader, ovality, kalinisan ng bore at mga detalye ng welding ay nakakaimpluwensya sa stress, paglipat ng init at mga pagitan ng shutdown. Tingnan ang Produkto →
Sa isang cracking o radiant coil replacement, ang tubo ay hindi isang accessory sa heater. Ito ang bahagi na tumutukoy sa agwat ng pag-shutdown.
Ang mga refinery heater ay magkamukha sa mga elevation drawing at ibang-iba ang kilos sa serbisyo.
 Custom Fired Heater para sa ADU at VDU Inhinyero para sa atmospheric at vacuum distillation, nag-aalok ang fired heater na ito ng unipormeng multi-zone heating, mataas na thermal efficiency, at corrosion-resistant na construction para sa refinery crude preheating. Tingnan ang Produkto →
Sa bawat kaso, itinatakda ng process engineer ang flux at velocity envelope, at ang mechanical engineer ay kailangang maghatid ng coil na humahawak dito nang walang labis na pagbaba ng presyon.
Ang mga kemikal na pampainit ay mas itinutulak ang parehong mga bahagi. Ang mga ethylene cracking furnace ay nagpapatakbo ng mga temperatura ng coil outlet sa rehiyon na 800–870 °C na may maiikling oras ng paninirahan, na nangangahulugang high flux, high-alloy tubes at mga layout ng burner na may pare-parehong profile ng init sa kahabaan ng coil. Ang mga styrene unit ay nagdaragdag ng steam superheater, propane dehydrogenation at olefin na mga unit ng conversion ay nangangailangan ng init ng reaksyon na inihatid sa isang kinokontrol na profile, at ang mga hydrogen reformer ay nakasalalay sa pagkakapareho ng temperatura ng tube-wall sa buong radiant box.
 Custom na Ethylene Cracking Furnace para sa Hydrocarbon Pyrolysis Para sa paggawa ng ethylene sa pamamagitan ng steam cracking, na nagtatampok ng mga naka-optimize na radiant at convection section at mga advanced na burner para sa tumpak at pare-parehong mataas na temperatura na init. Tingnan ang Produkto →
Ang aralin sa engineering ay ang pagkakapareho ng flux ay isang maihahatid sa sarili nitong karapatan, na ipinakita sa yugto ng layout ng burner sa halip na natuklasan sa pagkomisyon.
Kapag naayos na ang thermal design, tatlong mekanikal na katanungan ang magpapasya kung mananatili ito sa serbisyo.
Ang pagiging naa-access ay kabilang sa listahang ito. Kung ang isang tubo ay hindi mapapalitan nang hindi pinuputol ang isang miyembro ng istruktura, ang pampainit ay nagkakahalaga ng higit sa dalawampung taon kaysa sa na-save sa pagbili.
Ang huling yugto ng engineering ay madalas na nagpapasya sa iskedyul. Ang mga radiant section at convection module ay gawa sa tindahan hangga't pinapayagan ng transportasyon, na naglilipat ng welding, post-weld heat treatment, non-destructive testing at hydrostatic testing sa isang kinokontrol na kapaligiran sa halip na isang site compound.
Ang mga limitasyon sa transportasyon ay tunay na mga hadlang sa disenyo. Ang base ng mabibigat na kagamitan na humigit-kumulang 40,000 m² na may 20,000 m² na assembly hall at 150 t lifting capacity ay nagtatakda ng upper bound sa bigat ng module; isang nakalaang roll-on/roll-off wharf, mga 200 m ang haba na may 8 m na lalim ng tubig at na-rate para sa 50,000 t roll-on na paggalaw, ang nagtatakda ng upper bound sa laki ng module para sa paghahatid sa ibang bansa. Ang mga numerong iyon ay nabibilang sa pagsusuri ng mekanikal na disenyo, hindi sa isang panipi sa pagpapadala na inisyu pagkalipas ng tatlong buwan.
Ang isang pampainit na nakapasa sa pagsubok sa pagganap nito ay maaari pa ring mabigo sa unang taon nito, at ang mga sanhi ay bihirang kakaiba.
Figure 2: Illustrative split na kinuha mula sa operating experience, na inaalok bilang prompt para sa pagsusuri sa halip na isang statistical claim. Ang burner tuning, oxygen trim at draft control ay account para sa pinakamalaking bahagi ng mga naunang problema, at lahat ng tatlo ay mga aktibidad sa pagkomisyon sa halip na mga depekto sa disenyo. Pangalawa ang pinsala sa tubo dahil dito sa wakas ay lilitaw ang mga naunang kompromiso sa flux, alloy at velocity. Ang praktikal na tugon ay isang structured hot-spot survey sa mga unang linggo ng operasyon, na paulit-ulit pagkatapos ng unang nakaplanong shutdown.
Bago mag-release ng fired heater order, sagutin ang bawat isa sa mga ito nang nakasulat sa halip na sa mga tala sa pagpupulong.
Hindi. Ang tungkulin ay nagtatakda kung gaano karaming init ang inililipat; ang flux at surface area ang magpapasya sa laki ng kahon. Ang pagtanggap ng mas mataas na flux ay nakakabawas sa surface area at gastos sa unahan, at karaniwang nagpapaikli sa pagitan ng decoking o tube replacement.
Sa tuwing ang proseso ay maaaring magdeposito ng materyal sa dingding ng tubo, tulad ng sa vacuum distillation, coking at residue services, o kapag ang temperatura ng outlet ay malapit sa creep limit ng alloy. Ang malinis at mataas na bilis na mga batis ay nagpaparaya sa mas mataas na mga taluktok.
Sapat na ang normal na flux imbalance, isang pagbabago sa burner at isang katamtamang pagkakaiba-iba ng feed ay hindi maaaring itulak ang temperatura ng tube-metal na lampas sa halaga ng disenyo. Sa isang cast alloy tube, ang margin na sinusukat sa sampu-sampung degree ay hindi konserbatibo.
Ang mga profile ng flux, pagkalkula ng bilis, dokumentasyon ng haluang metal at welding, mga talaan ng inspeksyon, at isang plano sa transportasyon ay sinuri laban sa mga tunay na limitasyon sa pag-angat at pagpapadala.
Ang engineering para sa isang fired heater ay hindi isang pagkalkula na inuulit sa mas malaking sukat. Ito ay isang hanay ng mga desisyon kung saan ang mga sagot sa thermal, metalurhiko, mekanikal at logistik ay dapat magkasundo bago magsimula ang katha, at kung saan ang pinakamurang opsyon sa anumang solong link ay malamang na muling lumitaw sa ibang pagkakataon bilang isang gastos sa pagpapatakbo.
Kung tinutukoy mo ang isang bagong heater, isang kapalit ng coil o isang revamp, ipadala sa aming koponan sa engineering ang tungkulin, serbisyo at ruta ng transportasyon , at sasabihin namin sa iyo kung aling link ang malamang na mamamahala sa iyong proyekto.
Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MOREAng isang radiant coil na nabigo sa ika-18 buwan sa halip na sa ika-limang taon ay higit pa sa nakakaabala sa output ng ethylene. Pinipilit nito ang hindi planadong shutdown, crane lift, at muli...
READ MOREAng seksyon ng convection ng isang fired heater ay kung saan napanalunan o nawala ang thermal efficiency. Ang flue gas ay umaalis sa radiant section sa 400–650 °C, na nagdadala ng hanggang 3...
READ MOREPagkatapos ng tatlong taon sa isang naantalang coking unit, ang temperatura ng flue gas outlet ng fired heater ay naanod mula 180 °C hanggang 246 °C. Ang mga burner ay nakatutok at ang mga nagli...
READ MORE
Ang Propane Dehydrogenation Furnace (PDH Furnace) ay partikular na ininhinyero upang magbigay ng matatag, mataas na temperatura na init para sa mga proseso ng propane dehydrogenation sa mga plantan...
See Details
Ang aming Heater para sa Visbreaking Unit ay idinisenyo para sa mahusay na pag-init ng mabibigat na hydrocarbon feedstock sa mga proseso ng pagbabawas ng lagkit at pag-crack. Sa pamamagitan ng pagb...
See Details
Ang aming Four-in-One Reforming Fired Heater ay isang high-efficiency, advanced na heating solution na idinisenyo para sa modernong petroleum refining at chemical processing operations. Ininhinyero...
See Details
Ang aming Xylene Reboiler Fired Heater ay isang precision-engineered na industrial heating solution na idinisenyo para sa mahusay na paghihiwalay ng xylene at pagbawi sa mga planta ng petrochemical...
See Details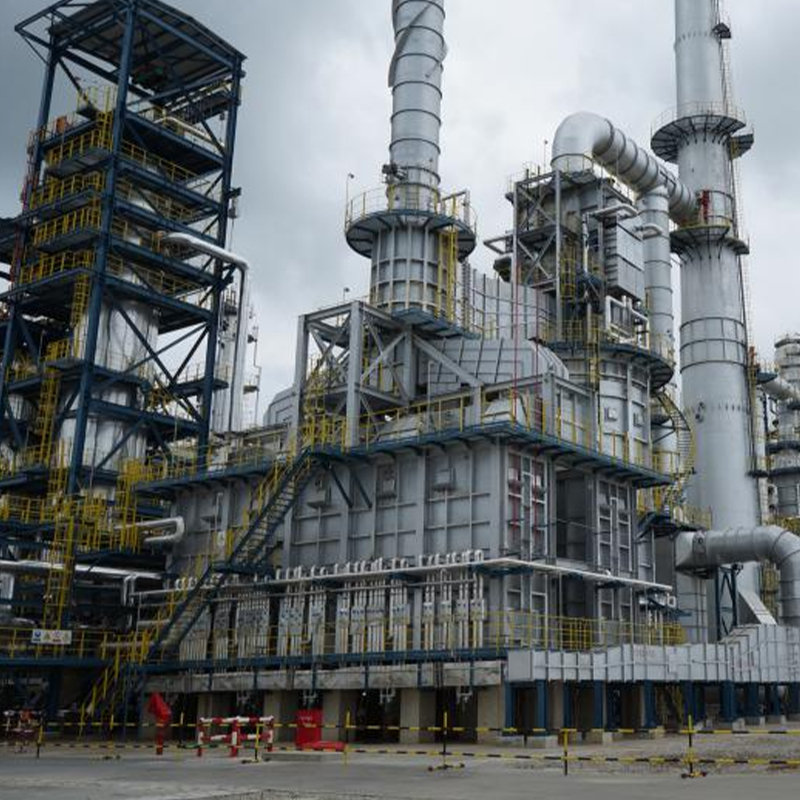
Ang aming Diesel Hydrotreating Fired Heater ay partikular na inengineered para sa high-efficiency na pagpainit sa mga proseso ng diesel hydrofining. Tinitiyak nito ang tumpak na kontrol sa temperat...
See Details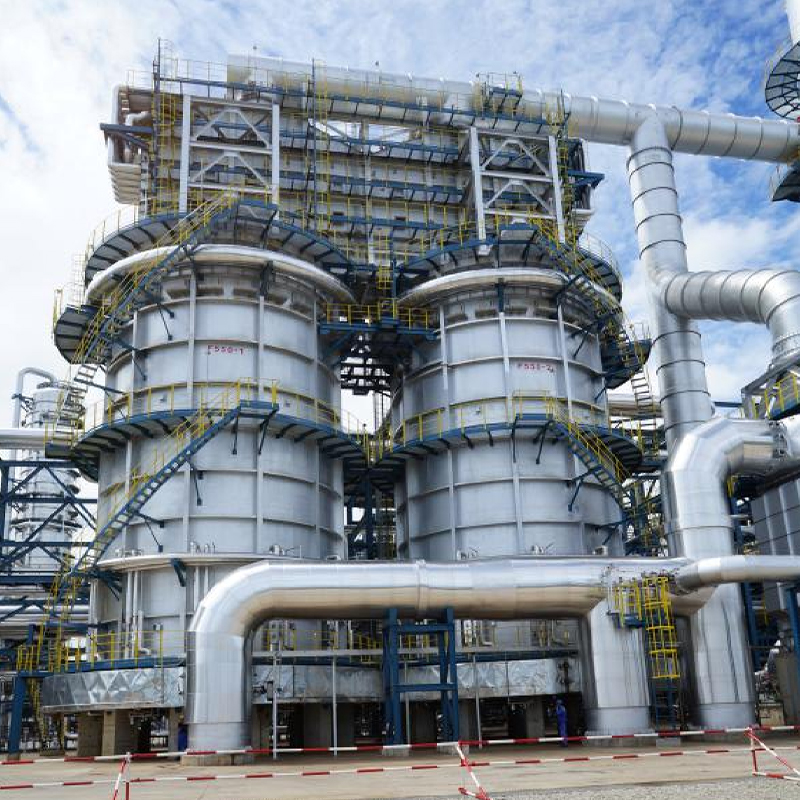
Ang aming Hydrocracking Fired Heater ay inengineered para sa high-performance heating sa hydrocracking units, isang kritikal na proseso sa modernong petroleum refining. Nagbibigay ito ng tumpak na ...
See DetailsTelepono
+86 189 5262 7611
+86-(0)523 8498 2299
Address
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
Media