Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MORE
 Bahay / Balita / Balita sa Industriya / Hydrogen Generation Reformer Tubes: Mga Materyal, Buhay ng Serbisyo at Gabay sa Pagpili
2026-08-14
Ang isang 60,000 Nm³/h hydrogen plant ay karaniwang naglalaman ng 80 hanggang 120 reformer tube na tumatakbo sa mga temperatura sa dingding malapit sa 900°C. Kung ang isang tubo ay nabigo, ang furnace ay dapat na karaniwang isara, ang catalyst ay ibinaba, at ang nasirang elemento ay palitan bago magsimulang muli ang produksyon. Sa pagsasagawa, ang isang nabigong tubo ay maaaring magastos nang mas malaki sa nawalang output kaysa sa tubo mismo na nagkakahalaga ng malawak na margin. Ito ang dahilan kung bakit itinuturing ng mga inhinyero ang detalye ng reformer tube, pag-verify ng materyal, at pagpili ng supplier bilang mga kritikal na gawain sa halip na regular na pagbili.
Sinasaklaw ng gabay na ito kung paano gumagana ang isang hydrogen generation reformer tube, kung saan ang mga haluang metal ay nangingibabaw, kung bakit ang centrifugal casting ang napiling paraan ng produksyon, kung paano nabigo ang mga tubo, at kung ano ang dapat suriin bago maglagay ng order.
Ang hydrogen generation reformer tube ay isang patayo, puno ng katalista na pressure vessel na naka-install sa radiant section ng steam methane reformer. Ang singaw at natural na gas ay pumapasok sa itaas, nagre-react habang naglalakbay sila pababa sa catalyst, at iniiwan ang ibaba bilang synthesis gas na mayaman sa hydrogen. Ang pangunahing reaksyon ay endothermic: ang methane ay tumutugon sa singaw upang makagawa ng carbon monoxide at tatlong moles ng hydrogen.
Tatlong kondisyon ang tumutukoy sa problema sa engineering: ang reaksyon ay sumisipsip ng init, kaya ang tube wall ay dapat magsagawa ng mataas na init fluxes sa catalyst bed; ang proseso ay tumatakbo sa ilalim ng presyon, karaniwang 1.5 hanggang 3.5 MPa; at ang temperatura ng tube metal ay umabot sa 850 hanggang 950°C, na may mga lumilipas na ekskursiyon na higit sa 1000°C sa panahon ng mga upset.
Pagsamahin ang panloob na presyon sa isang temperatura ng metal na malapit sa isang libong degree, at ang tubo ay nagiging isang bahagi na limitado ang kilabot. Ang buhay ng disenyo nito ay pinamamahalaan ng mabagal, nakasalalay sa oras na pagpapapangit ng haluang metal, hindi ng mga gilid ng kaagnasan. Iyon ang dahilan kung bakit ang pagpili ng haluang metal at kalidad ng paghahagis ay tumutukoy kung gaano katagal maaaring tumakbo ang pugon sa pagitan ng mga pangunahing pag-aayos. Para sa lohika sa antas ng halaman sa likod ng proseso, ipinapaliwanag ng artikulo sa layunin ng isang steam reformer kung paano umaangkop ang reformer sa isang hydrogen unit.
Sa panig ng hardware, naghahatid ang isang supplier tulad ng Tuopu Industry kumpletong hydrogen generation reformers kung saan ang radiant tube array, burner layout, at outlet manifolds ay inengineered bilang isang integrated system.
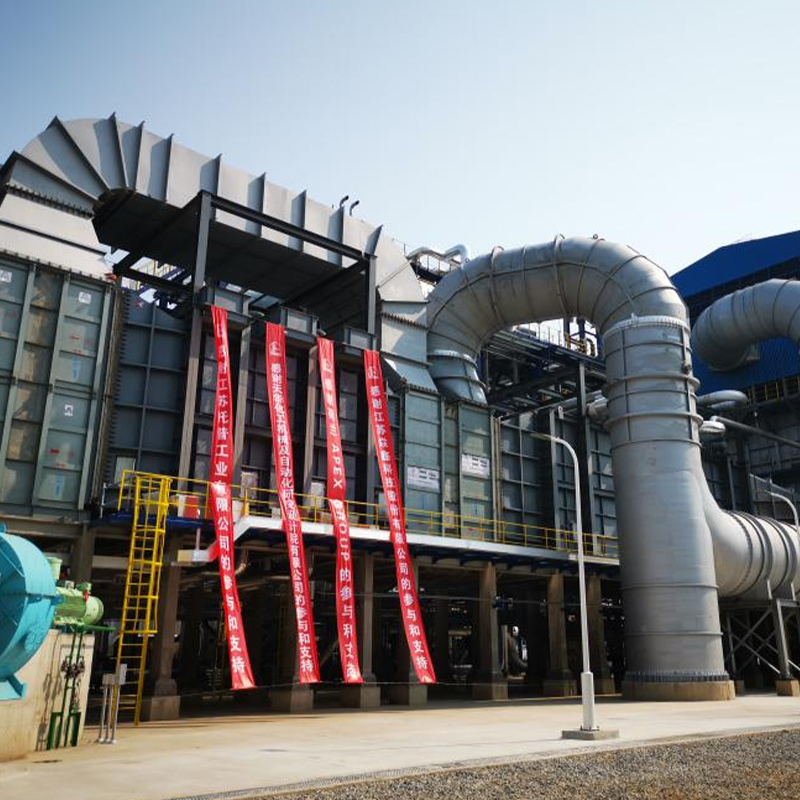 China Hydrogen Generation Reformer Manufacturer, Custom Factory - Tuopu Industry Bilang nangungunang tagagawa at pabrika ng China Hydrogen Generation Reformer, ang Tuopu Industry ay nagbibigay ng Hydrogen Generation Reformer para sa pandaigdigang industriya... Tingnan ang Produkto →
Ang mga tubo ng reformer ay gawa sa mga hindi kinakalawang na asero na lumalaban sa init ng centrifugally cast. Ang mas lumang HK40 (25Cr-20Ni) grade ay higit na pinalitan ng HP40Nb (25Cr-35Ni na may niobium) at ng mas bagong SU 600-type na micro-alloyed na mga marka. Ang Niobium ay bumubuo ng fine, stable carbide sa austenitic matrix, na nagpapabagal sa creep deformation sa mataas na temperatura.
Ang lakas ng kilabot ay ang nag-iisang pinaka-maimpluwensyang katangian ng disenyo. Sa itaas ng humigit-kumulang 800°C na temperatura ng dingding, kahit na ang mga premium na haluang metal ay dahan-dahang humahaba. Gumagamit ang mga designer ng data ng creep rupture upang itakda ang kapal ng pader upang ang average na hoop stress ay manatiling mas mababa sa pinapayagang antas sa loob ng 100,000-oras na buhay ng disenyo, humigit-kumulang 11.4 na taon. Ang paglampas sa temperatura ng disenyo sa pamamagitan lamang ng 15 hanggang 20°C ay maaaring makahati sa natitirang buhay.
| Ari-arian | HK40 | HP40Nb | SU 600-type na micro-alloyed |
|---|---|---|---|
| Nominal na komposisyon | 25Cr-20Ni | 25Cr-35Ni-Nb | 25Cr-35Ni-Nb at mga micro-addition |
| Karaniwang kisame ng serbisyo para sa metal na tubo | humigit-kumulang 900°C | humigit-kumulang 950°C | humigit-kumulang 1000°C |
| 100,000 h creep rupture strength sa 950°C | pinakamababa sa tatlo | intermediate | pinakamataas |
| Paglaban sa carburization | mabuti | mas mabuti | pinakamahusay |
| Mga karaniwang aplikasyon | mas lumang mga halaman, mababang-duty na spares | karaniwang hydrogen reformers | mataas na kahusayan at mataas na temperatura na mga yunit |
Piliin ang grado batay sa temperatura ng disenyo, komposisyon ng feed, at inaasahang mga thermal cycle, hindi sa presyo lamang. Ang isang micro-alloyed grade ay mas mahal sa simula ngunit nagbibigay-daan sa mas manipis na pader, mas mahabang buhay ng disenyo, o pareho.
Ang mga tubo ng reformer ay ginawa sa pamamagitan ng centrifugal casting kaysa sa static na paghahagis dahil ang proseso ay naghahatid ng istraktura na hinihingi ng tungkulin. Ang tunaw na haluang metal ay ibinubuhos sa isang umiikot na amag na bakal; Ang puwersa ng sentripugal ay kumakalat ng metal nang pantay-pantay at lumilikha ng isang siksik na tubo na may pinong istraktura ng columnar grain na naka-orient nang patayo sa axis, na nagbibigay ng pinakamahusay na creep resistance.
Ang isang mahusay na naisagawa na centrifugal casting ay nagbibigay ng pare-parehong kapal ng pader, mataas na densidad na walang pag-urong na mga lukab, mga columnar na butil na lumalaban sa creep at thermal fatigue, at isang malinis na panloob na bore na handa para sa catalyst loading.
Huwag ipagpalagay na ang lahat ng mga tubo ng reformer ay magkapareho. Lumilitaw ang pagkakaiba sa pagkontrol sa komposisyon, paghahanda ng amag, paggamot sa init, at programa ng inspeksyon. Kumpirmahin ang pagsusuri ng kemikal, mga resulta ng makunat sa silid at mataas na temperatura, mga survey sa katigasan sa kahabaan ng tubo, at mga ulat ng radiography o ultrasonic. Ang mga dokumentong ito ay ang tanging katibayan na ang tubo ay kikilos gaya ng ipinapalagay ng disenyo.
Tinatayang 100,000-oras na lakas ng creep rupture sa 950°C
Relative scale na may SU 600-type na nakatakda sa 100. Nakadepende ang mga eksaktong value sa heat treatment, kapal ng pader, at stress level.
Gumagawa ang Tuopu Industry reformer tubes in-house sa pamamagitan ng centrifugal casting , kaya ang bawat tubo ay umaalis sa planta na may mga natutunaw na sertipiko, mga ulat ng mekanikal na pagsubok, at mga dimensional na tala na nakatali sa parehong init.
 China Hydrogen Generation Reformer Tube Manufacturer, Pabrika Ang Tuopu Industry ay isang China hydrogen generation reformer tube manufacturer. Nagbibigay kami ng mga de-kalidad na catalyst tubes at reaction tube na direktang... Tingnan ang Produkto →
Karamihan sa mga reformer tube failure ay nahahati sa limang kategorya:
Karaniwang pamamahagi ng mga mekanismo ng pagkabigo ng reformer tube
Ang mga porsyento ay mga indicative na halaga batay sa karanasan ng operator sa lahat ng mga fired hydrogen plant; ang aktwal na pagbabahagi ay nag-iiba ayon sa edad ng furnace at istilo ng pagpapatakbo.
Ang praktikal na konklusyon ay ang pagkontrol sa temperatura ay ang pinakamalakas na pingga. Ang infrared wall-temperature mapping ay nagpapakita ng mga mainit na banda nang maaga, habang posible pa rin ang pagkilos. Ang mahabang buhay ng tubo ay nangangahulugan ng paggalang sa temperatura ng disenyo, paglilimita sa mga rate ng pag-init at paglamig, pagpapanatiling nakahanay ang mga burner, at pagpapalit ng catalyst bago ito masira.
Ang pagbili ng tubo ng Reformer ay hindi isang transaksyon sa kalakal. Kung mali ang metalurhiya o hindi kumpleto ang dokumentasyon, kadalasang lumilitaw lamang ang problema sa serbisyo. Magsagawa ng checklist na ito bago mag-order:
Ang parehong disiplina ay nalalapat kapag binibili ang kumpletong pugon. Ang isang supplier na may in-house na karanasan sa parehong heater at tube metalurgy ay binabawasan ang panganib sa interface. Para sa gabay sa natitirang bahagi ng furnace, sinasaklaw ng artikulo sa pagpili ng fired heater at mga application ng engineering ang thermal efficiency, layout ng burner, at materyal na diskarte sa serbisyo ng petrochemical.
Nakukuha ng mga radiant tube ang halos lahat ng atensyon, ngunit 30 hanggang 40% ng fuel input ang nag-iiwan sa radiant section bilang hot flue gas. Binabawi ng seksyon ng convection ang bahagi ng init na iyon upang painitin ang feed, sobrang init ng singaw, at mainit na hangin ng pagkasunog. Ang bawat 25°C na pagbabawas sa temperatura ng stack ay nagpapabuti sa kabuuang kahusayan ng furnace ng humigit-kumulang isang porsyentong punto.
Ang isang modular convection section ay gawa sa tindahan, na nagpapaikli sa trabaho sa site at nagbibigay-daan sa kinokontrol na welding at pagsubok. Ang mga materyales sa tubo ay pinili para sa katamtamang temperatura ng metal ngunit kailangan pa rin ng flue-gas corrosion resistance. Nag-aalok ang Tuopu Industry mga module ng seksyon ng convection itinugma sa sobre ng furnace, pinapasimple ang pagkuha at pag-install ng site.
 China Convection Section Module Manufacturer, Pabrika Ang Tuopu Industry ay isang China convection section module manufacturer at factory, na naghahatid ng heavy-duty modular furnace convection section t... Tingnan ang Produkto →
Ang operasyon ay nagpapasya sa aktwal na buhay ng tubo nang higit sa anumang margin ng disenyo. Ang mga halaman na may mahabang tube campaign ay sumusunod sa parehong mga pangunahing kasanayan:
Relatibong creep life versus tube metal temperature
Relative scale batay sa tipikal na na-publish na data ng creep rupture; ang eksaktong relasyon ay nakasalalay sa haluang metal at antas ng stress.
Ang buhay ng disenyo ay karaniwang 100,000 oras, mga 11.4 na taon. Ang aktwal na buhay ay maaaring mas mahaba sa maingat na pamamahala ng temperatura, o mas maikli kung ang furnace ay nakakaranas ng malalang hot spot o madalas na pagbibisikleta. Ang salik sa pagpapasya ay ang naipon na kasaysayan ng temperatura ng metal, hindi edad sa kalendaryo.
Ang isang reformer tube ay naglalaman ng katalista at nagko-convert ng mga hydrocarbon at singaw sa synthesis gas sa isang endothermic na reaksyon. Ang isang cracking tube sa isang ethylene furnace ay walang katalista at umaasa lamang sa nagniningning na init upang pumutok ng mga hydrocarbon. Ang iba't ibang mga kahilingan sa serbisyo ay nangangailangan ng iba't ibang mga pagpipilian sa haluang metal at disenyo.
Ang mga menor de edad na attachment welds ay katanggap-tanggap, ngunit ang isang tubo na may creep cracking ay hindi dapat permanenteng hinangin. Ang welding old na materyal ay nagpapakilala ng mga bagong konsentrasyon ng stress at maaaring magtago ng mas malalim na pinsala. Ang karaniwang kasanayan ay palitan ang nasirang tubo at siyasatin ang natitirang bahagi ng likid.
Ang lakas ng paggapang ay hindi masusuri sa paningin. Ang tanging katiyakan ng buhay ng disenyo ay nabe-verify na komposisyon, mekanikal na data ng pagsubok, at mga resulta ng NDT mula sa bawat init. Ang isang sertipiko na hindi tumutugma sa aktwal na pag-cast ay maaaring gawing mas maikling buhay ng serbisyo ang 100,000-oras na disenyo.
Ang hydrogen generation reformer tubes ay gumagana sa gilid ng kung ano ang magagawa ng mga metal. Ang mga pangunahing desisyon ay ang grade ng alloy, kalidad ng centrifugal casting, margin ng disenyo, at pagiging maaasahan ng supplier. Itama ang apat na iyon at ang hurno ay tatakbo nang tuluy-tuloy sa loob ng isang dekada o higit pa. Laktawan ang mga hakbang sa pag-verify at itinaya mo ang buong furnace sa mga sangkap na mahal na palitan.
Maaaring suriin ng koponan ng engineering ng Tuopu Industry ang iyong mga kondisyon sa proseso at magrekomenda ng configuration ng furnace at tube grade na tumugma sa iyong site. Abutin sila sa pamamagitan ng pahina ng contact .
Ang mga reformer tube sa isang direct reduced iron (DRI) na halaman ay hindi ordinaryong heat-exchanger tube. Nakaupo sila sa loob ng isang fired reformer, kung saan ang natural gas, steam, at r...
READ MOREAng isang radiant coil na nabigo sa ika-18 buwan sa halip na sa ika-limang taon ay higit pa sa nakakaabala sa output ng ethylene. Pinipilit nito ang hindi planadong shutdown, crane lift, at muli...
READ MOREAng seksyon ng convection ng isang fired heater ay kung saan napanalunan o nawala ang thermal efficiency. Ang flue gas ay umaalis sa radiant section sa 400–650 °C, na nagdadala ng hanggang 3...
READ MOREPagkatapos ng tatlong taon sa isang naantalang coking unit, ang temperatura ng flue gas outlet ng fired heater ay naanod mula 180 °C hanggang 246 °C. Ang mga burner ay nakatutok at ang mga nagli...
READ MORE
Ang aming Hydrogen Generation Reformer ay espesyal na idinisenyo upang magbigay ng tumpak at maaasahang pag-init para sa mga proseso ng produksyon ng hydrogen sa mga refinery at petrochemical plant...
See Details
Ang Furnace Accessories Series ay nagbibigay ng mahahalagang bahagi na nagsisiguro sa ligtas, mahusay, at maaasahang operasyon ng mga pang-industriyang furnace. Mula sa mga burner at thermocouples ...
See Details
Ang aming Heater para sa Visbreaking Unit ay idinisenyo para sa mahusay na pag-init ng mabibigat na hydrocarbon feedstock sa mga proseso ng pagbabawas ng lagkit at pag-crack. Sa pamamagitan ng pagb...
See Details
Gamit ang COMMOS at matalinong PID para sa dalawang-dimensional na collaborative na disenyo, na nakakamit ng isang digital na antas ng paghahatid.
See Details
Ang aming Delayed Coking Heater ay partikular na idinisenyo para sa mahusay na pag-init ng mabibigat na residues sa mga naantalang coking unit. Sa pamamagitan ng pagbibigay ng tumpak, pare-parehong...
See Details
Ang aming Four-in-One Reforming Fired Heater ay isang high-efficiency, advanced na heating solution na idinisenyo para sa modernong petroleum refining at chemical processing operations. Ininhinyero...
See DetailsTelepono
+86 189 5262 7611
+86-(0)523 8498 2299
Address
No.20, Fuyang Road, Jingjiang City, Jiangsu Province, China
Media